PCD Chip Breaker シリーズ

穴仕上げ工程の
切り屑トラブルをこれで解決!
- 切り屑の伸びやすいPCDツールでも切り屑を分断
刃先形状に合わせて特殊対応します
- 再研磨を可能にしたブレーカ形状
- 刃先形状に合わせたブレーカ配置
“ココがうれ&スゴっ!”
── 嬉しい!凄い!アイデアと技術のご紹介 ──
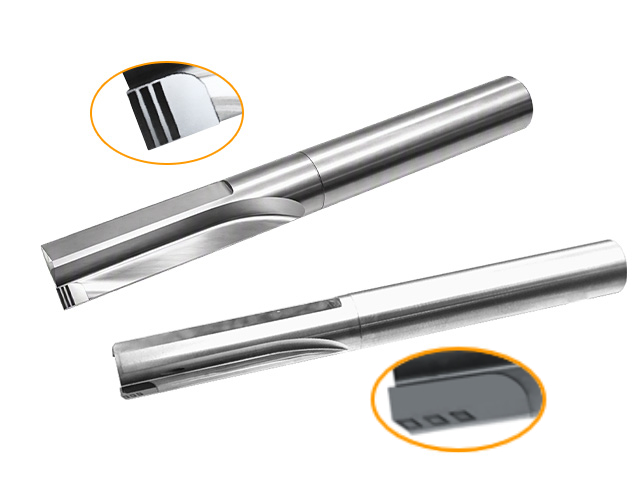
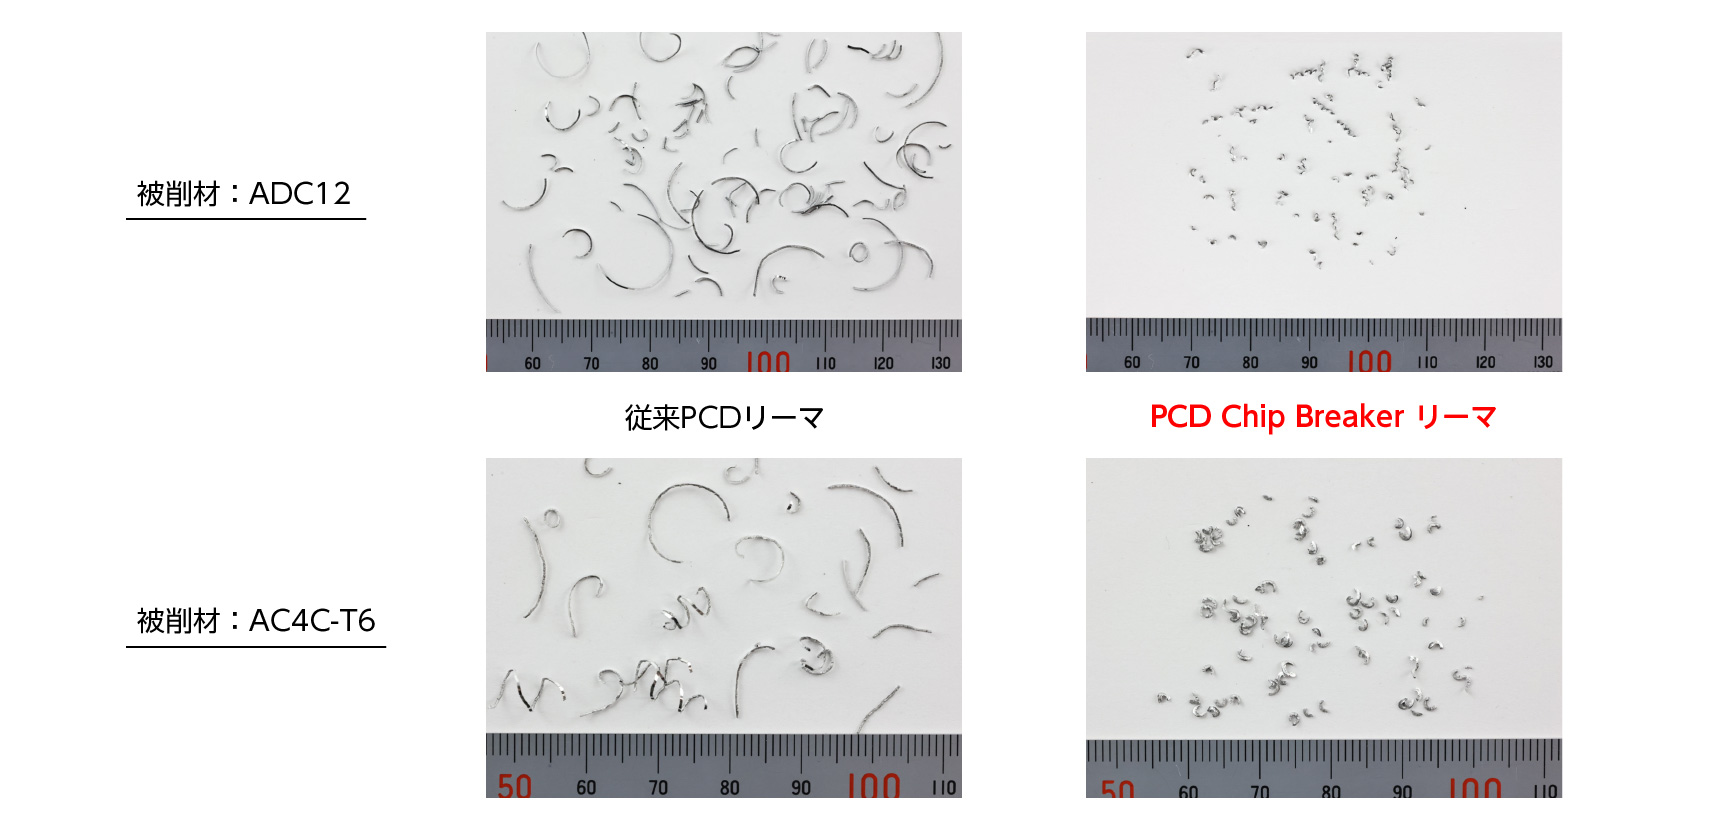
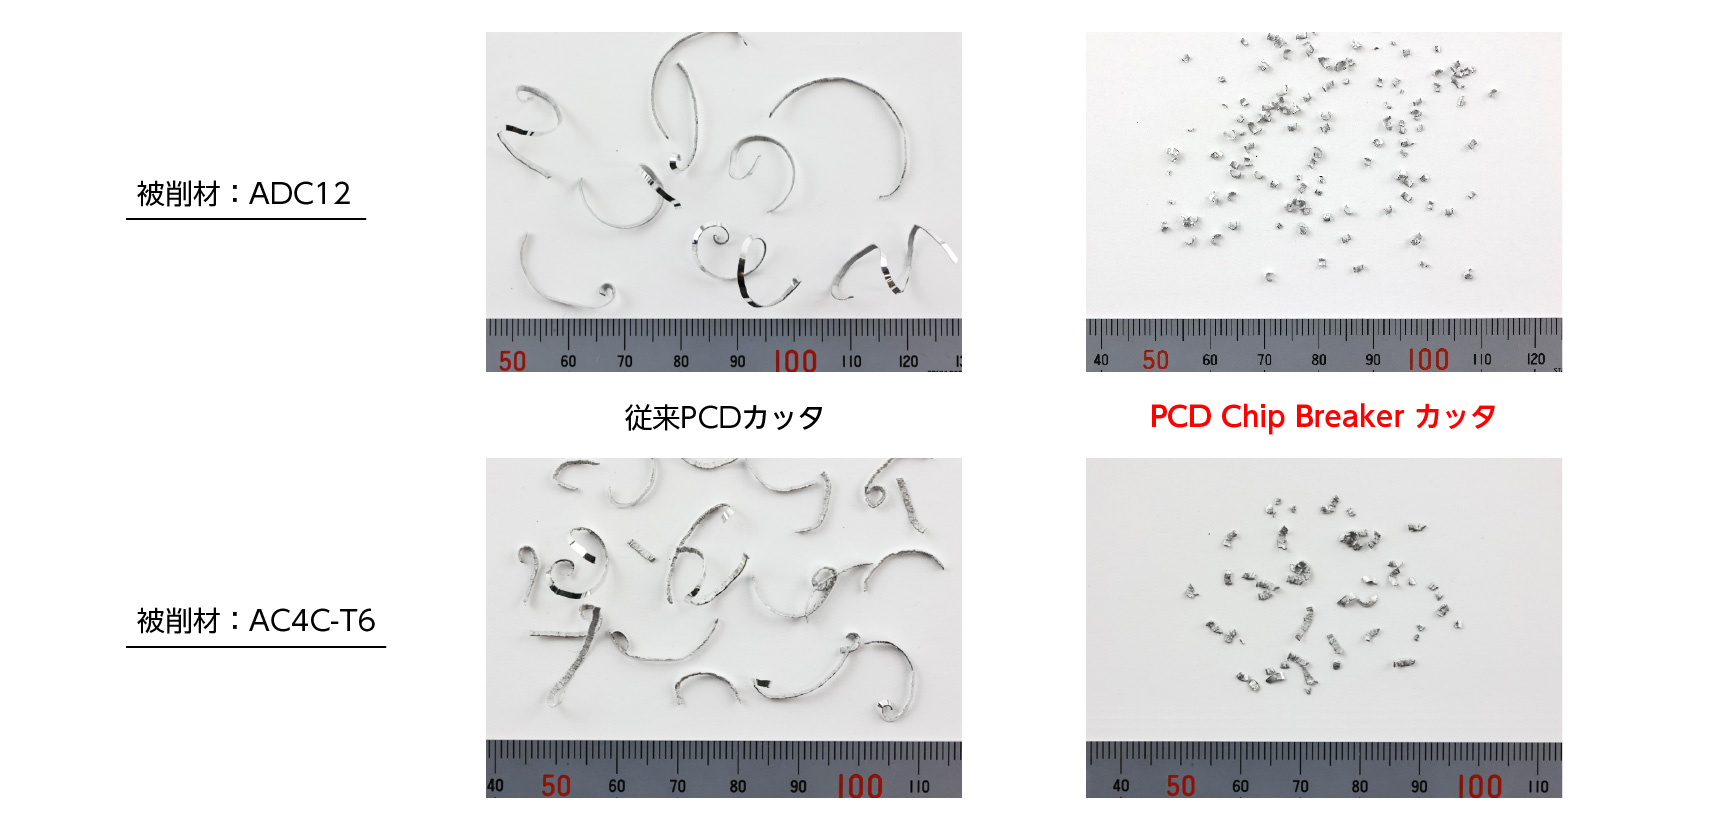
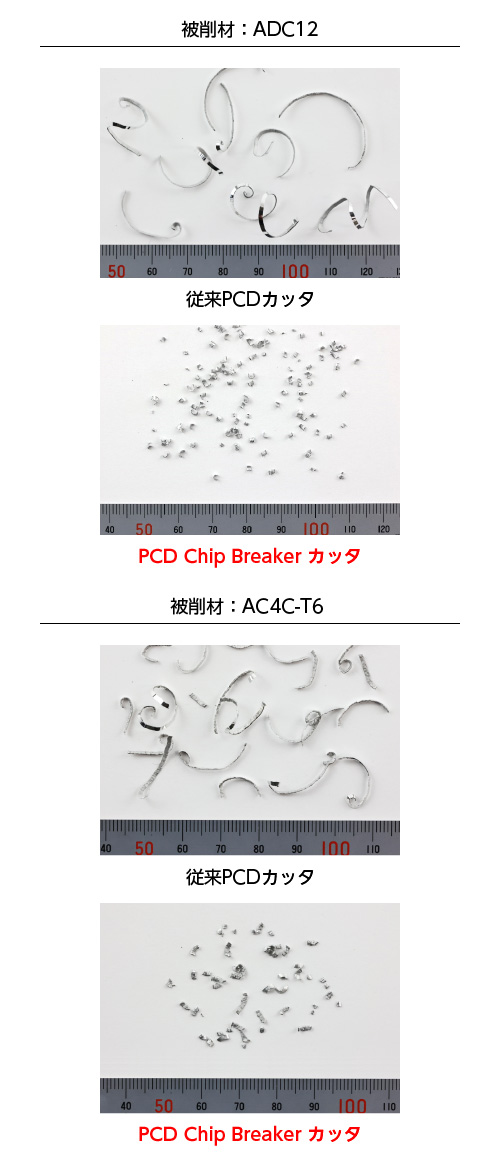
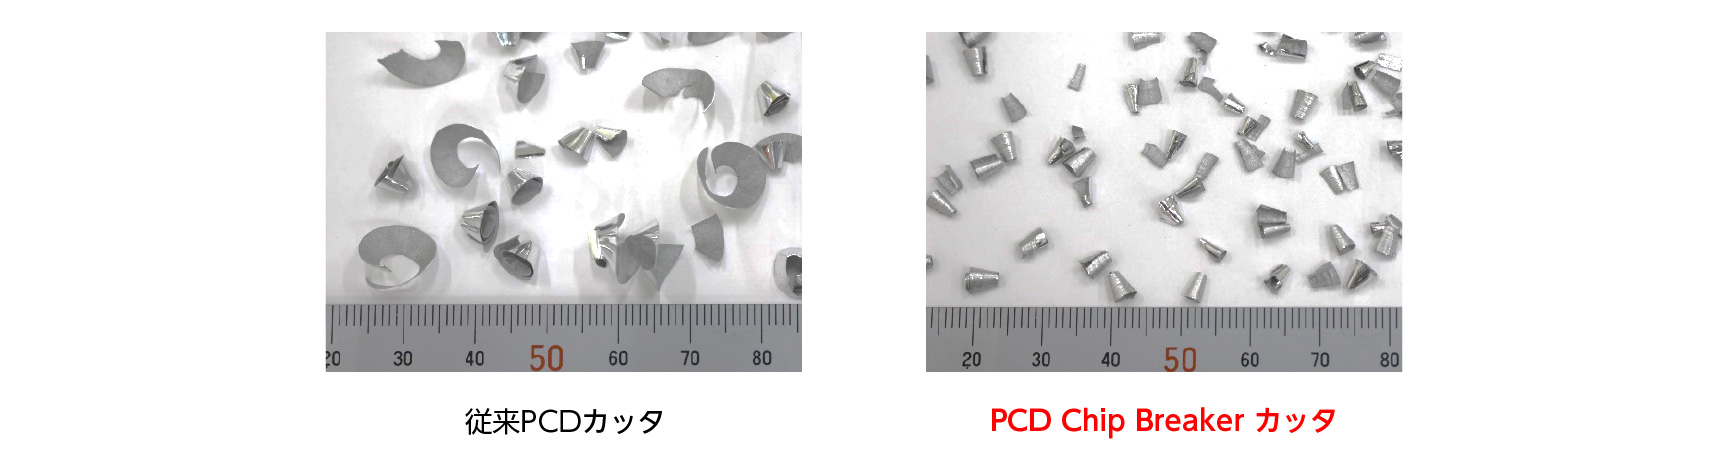
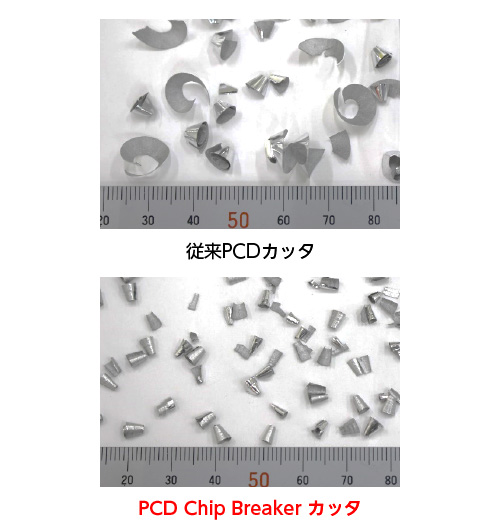
3Dブレーカの適切な配置で高い切り屑分断能力を発揮し、ツールへの切り屑巻き付きやワーク・治具への残留の問題を解消します。
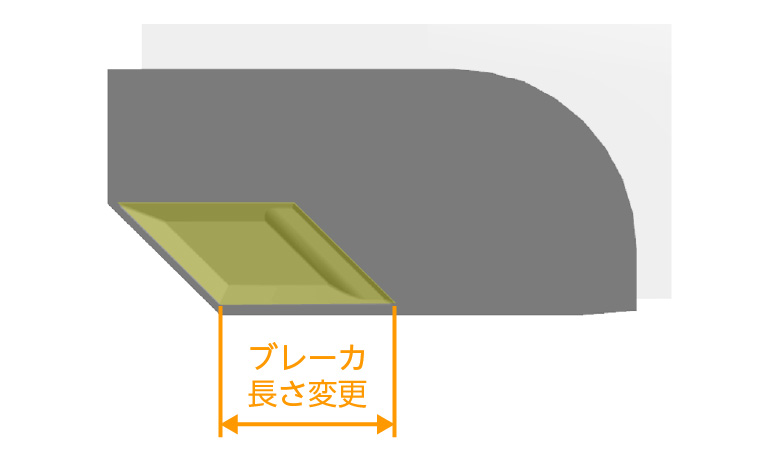
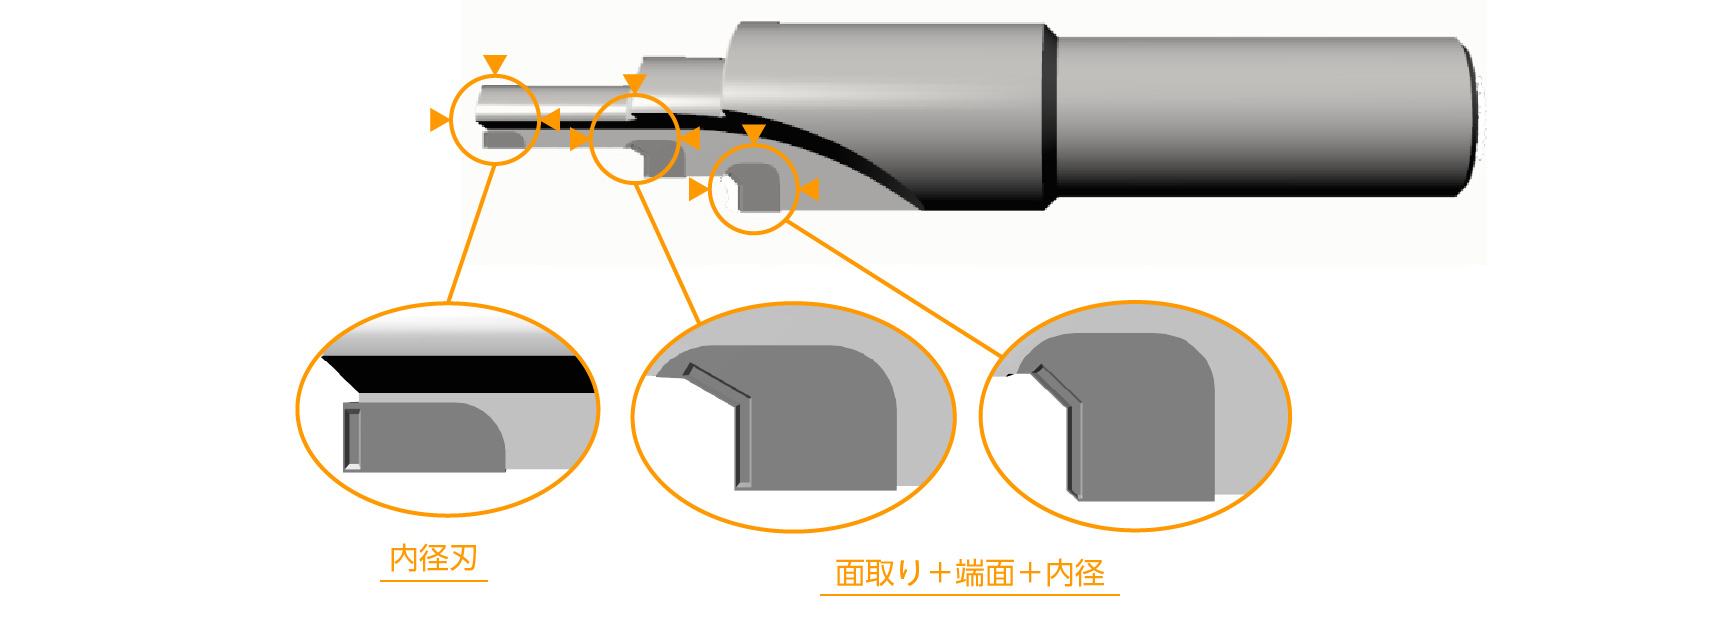
また、ブレーカの長さを必要最小限とすることで再研磨を可能としランニングコスト低減に貢献します。延性の高い材質には、切り屑分断を優先したブレーカー形状も提案可能です。さらに、フォームドの刃先形状にも最適な配置をご提案します。
切り屑形状Good !
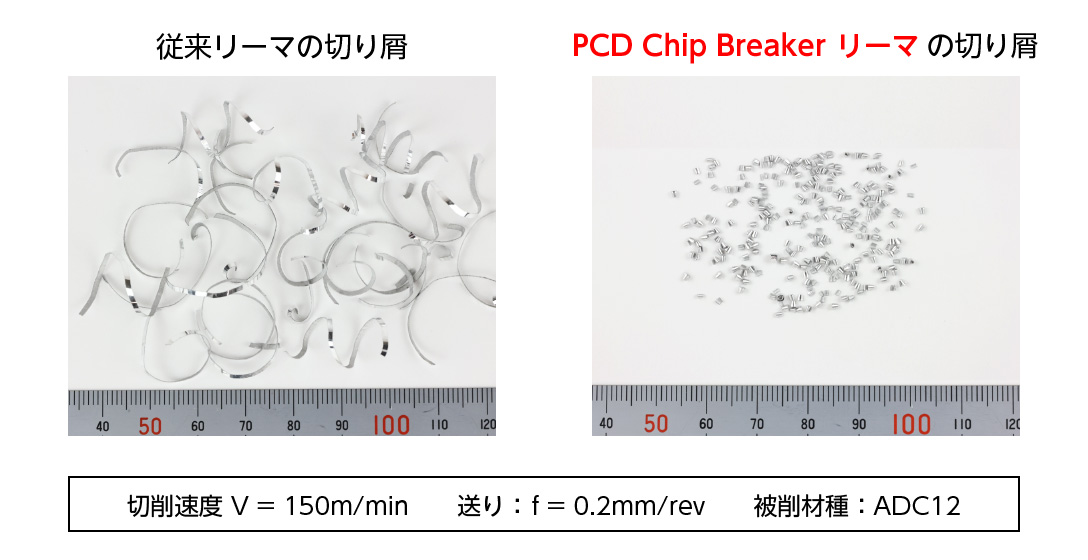
検査工程の廃止に貢献
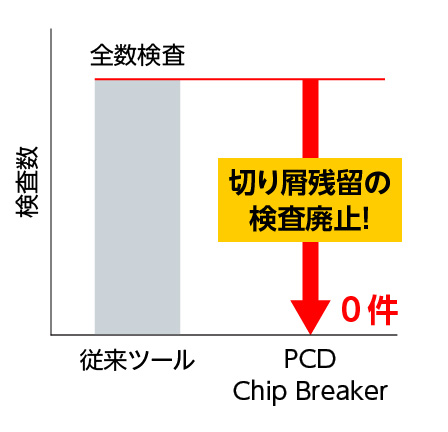
ココがポイント!
ランニングコストを考慮した切り屑ブレーカの設定Excellent !
ブレーカの長さを必要最小限とすることでランニングコスト低減に貢献
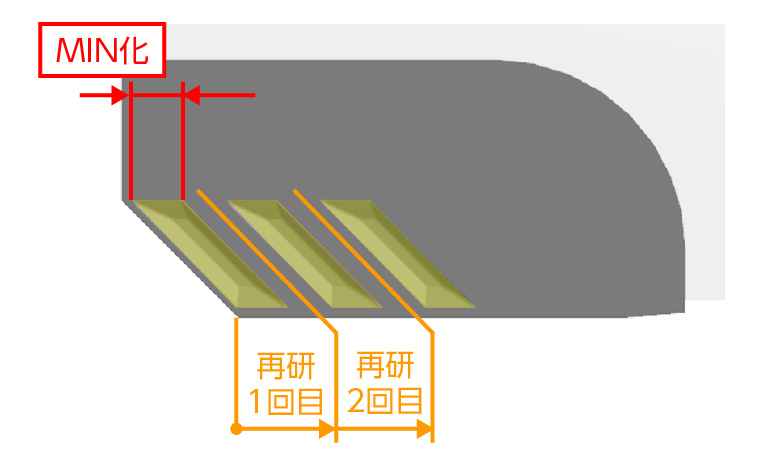
延性が高く切り屑の伸びやすいワークでは特殊タイプをご提案
ココがポイント!
段付きツール&フォームド形状への対応Excellent !
特殊設計対応により内径刃だけでなくフォームド刃へのブレーカ設定も可能!
開発コンセプト/製品コンセプト
「現状と課題」
- 工具刃先の材種を超硬からPCDに変更することで長寿命かつ安定した高品位加工が可能となった一方で、PCD工具は低摩擦・鋭利刃の影響により切り屑が連続して伸びやすくなった。
- 切り屑が連続して伸びやすくなったことで、工具への巻き付きによる工具折損やワークへの残留といった問題が発生し生産効率に影響を及ぼす課題が顕在化している。
「開発のポイント」
- ブレーカ形状と最適な配置位置で、高い切り屑分断性能を確立した。更にブレーカを必要最小限とすることで再研磨を実現。
- 延性の高い材質には、切り屑分断を優先したブレーカの提案が可能。
加工事例
| 使用ツール | PCDリーマ |
|---|---|
| 加工ワーク | アルミブロック |
| 被削材 | ADC12/AC4C-T6 |
| 工具径 | ø10 |
| 切削条件 |
|
| 取り代 | ø0.5 |
| 加工穴形状 | 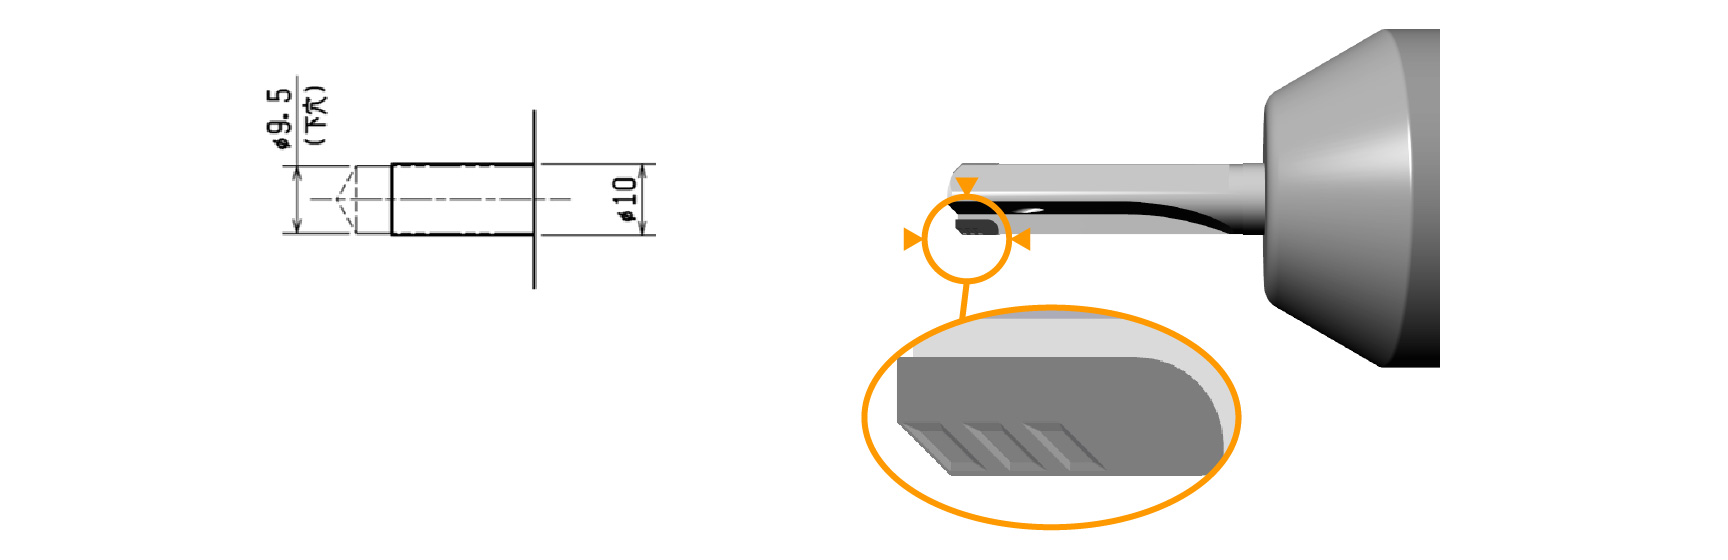 |
|---|
切り屑比較
加工事例
| 使用ツール | PCDカッタ |
|---|---|
| 加工ワーク | アルミブロック |
| 被削材 | ADC12/AC4C-T6 |
| 工具径 | ø10 |
| 切削条件 |
|
| 取り代 | ø2.0 |
| 加工穴形状 | 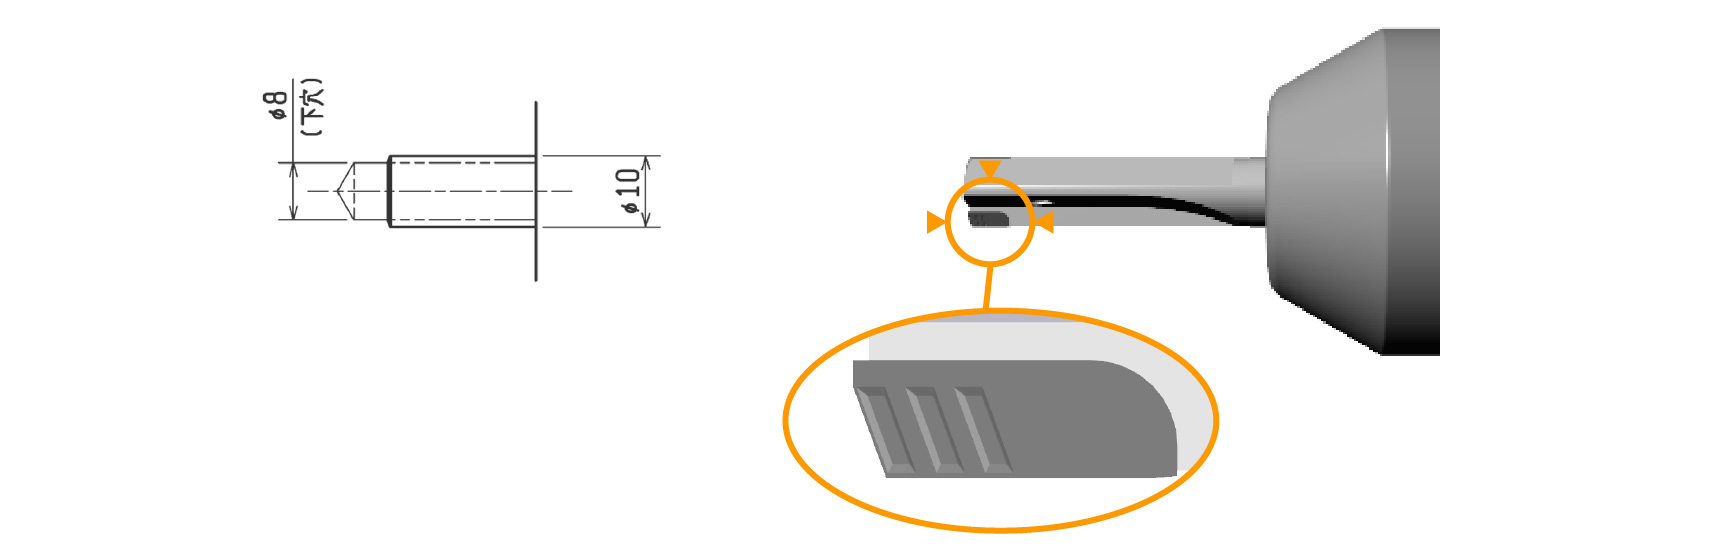 |
|---|
切り屑比較
加工事例
| 使用ツール | PCDカッタ |
|---|---|
| 加工ワーク | アルミブロック |
| 被削材 | ADC12 |
| 工具径 | ø14 |
| 切削条件 |
|
| 取り代 | ø4.0 |
| 加工穴形状 | 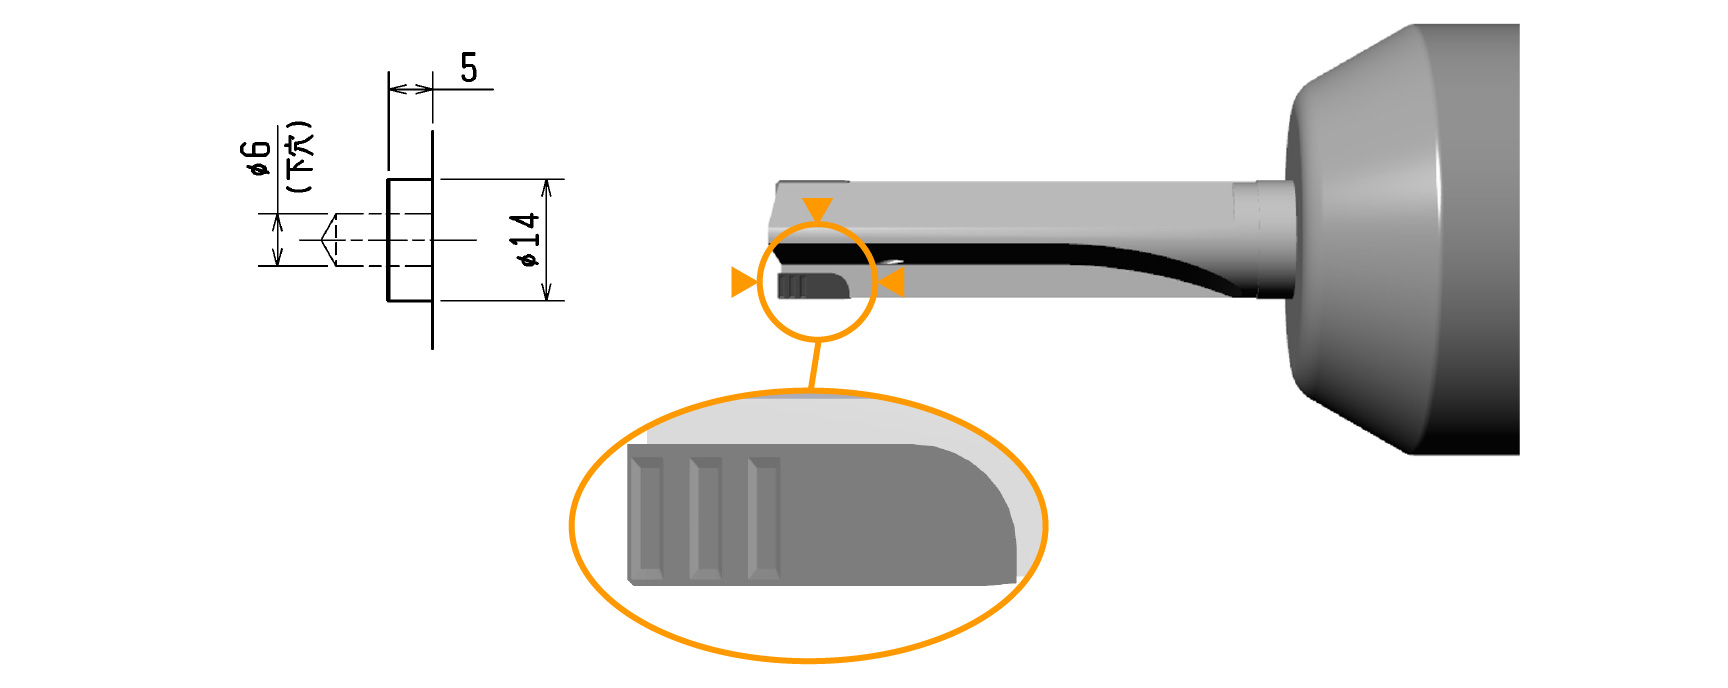 |
|---|
切り屑比較
製品仕様
切り屑ブレーカ対応範囲
工具仕様
| 対象ツール | PCDリーマ、PCDカッタ全般 |
|---|---|
| 対応ツール径 | ø4~ø200 ※刃数、形状によって対応できない場合があります |
| 対応ツール長 | 240mm以下 ※シャンク仕様によって対応できない場合があります |